
CONDIZIONI DI CANTIERE NEL DESIGN DI ARMATURE POST-INSTALLATE: QUALE RESINA UTILIZZARE E QUANDO
Le condizioni di cantiere influenzano la scelta della resina per la progettazione di armature post-installate. L’articolo analizza i principali fattori da considerare, come temperatura, umidità, stato del foro e modalità di installazione, per individuare la soluzione più adatta e garantire prestazioni affidabili.

INTRODUZIONE
Le armature post-installate (PIR) svolgono un ruolo fondamentale sia nelle strutture edilizie sia nelle opere civili, consentendo connessioni strutturali tra getti di calcestruzzo eseguiti in momenti diversi. Questa tecnologia è ampiamente utilizzata negli interventi di retrofit, riabilitazione e ampliamento di strutture esistenti, garantendo l’integrità strutturale senza la necessità di demolizioni. Nelle applicazioni strutturali, le armature post-installate vengono generalmente realizzate mediante resine adesive a iniezione, che ancorano le barre d’armatura all’interno di fori perforati, replicando il comportamento delle armature gettate in opera e creando connessioni monolitiche in grado di assicurare un efficace trasferimento degli sforzi.

Installazione di armature post-installate
La sicurezza e le prestazioni di queste soluzioni post-installate dipendono dalla combinazione tra requisiti progettuali e condizioni di cantiere. La valutazione delle armature post-installate (PIR), effettuata dagli EOTA Technical Assessment Bodies (TABs), garantisce un’equivalenza prestazionale in termini di resistenza di adesione e comportamento carico-spostamento tra armature post-installate e armature gettate in opera, sotto diversi parametri di prova. Per la progettazione secondo i codici e gli standard applicabili, nonché per l’installazione delle soluzioni post-installate, dovrebbero essere utilizzati esclusivamente sistemi valutati e approvati secondo tali procedure. Esistono diversi metodi di progettazione all’avanguardia, previsti da codici consolidati (Eurocodici), standard riconosciuti e report tecnici (EOTA Technical Reports), sviluppati per rispondere a differenti azioni di carico e applicazioni mediante soluzioni post-installate. Trascurare uno qualsiasi di questi aspetti può comportare cedimenti di adesione, una vita utile insufficiente o prestazioni non sicure rispetto ai requisiti progettuali e alle condizioni di cantiere previste.
In qualità di progettista strutturale, è fondamentale considerare il metodo di installazione, la qualità dell’esecuzione e le altre condizioni di cantiere, poiché questi aspetti possono influenzare sia i risultati di progetto sia l’efficacia dell’installazione. La corretta procedura per l’installazione di armature post-installate prevede generalmente le seguenti fasi:
• Posizionamento delle armature post-installate
• Preparazione/irruvidimento della superficie del materiale di base
• Perforazione dei fori
• Irruvidimento dei fori perforati nel caso di carotaggio diamantato
• Pulizia dei fori perforati
• Iniezione della resina e installazione delle barre d’armatura
• Semplificazione del processo di installazione con il sistema Hilti SPEC2SITE
In questo articolo confrontiamo i sistemi di resine iniettabili epossidiche, inorganiche e ibride, fornendo alcune indicazioni su tre parametri di cantiere che influenzano la lunghezza di ancoraggio progettuale e le prestazioni delle soluzioni PIR: i) la temperatura del materiale di base durante l’installazione, ii) le condizioni di umidità del materiale di base e iii) il metodo di perforazione. Questi fattori devono essere presi in considerazione nella scelta della resina iniettabile più adatta al caso applicativo. L’articolo aiuta a garantire che la progettazione delle armature con sistemi a iniezione sia correttamente impostata e realmente eseguibile in cantiere, evidenziando anche i vantaggi rispetto ad altre possibili soluzioni.
CONDIZIONE DI CANTIERE 1: TEMPERATURA DEL MATERIALE DI BASE DURANTE L’INSTALLAZIONE
La temperatura del materiale di base (calcestruzzo) durante l’installazione delle armature post-installate influisce su due parametri di installazione del prodotto: il tempo di lavorabilità e il tempo di indurimento.

I cantieri civili possono richiedere l’impiego di resine con un tempo di lavorabilità più lungo o più breve.
Il tempo di lavorabilità inizia immediatamente dopo l’iniezione ed è il periodo durante il quale la barra d’armatura deve essere inserita e può ancora essere regolata. Una volta raggiunto il tempo di lavorabilità, i componenti installati non devono essere movimentati fino al completamento del tempo di indurimento, salvo diversa indicazione nelle istruzioni del produttore. Se un adesivo indurisce troppo rapidamente a temperature elevate, potrebbe non esserci sufficiente tempo di lavorabilità per consentire all’installatore di inserire correttamente la barra nel foro. Se la presa avviene oltre il tempo di lavorabilità definito, l’armatura non risulterà installata correttamente oppure la capacità portante potrebbe essere compromessa. Questo parametro dipende dalle caratteristiche del prodotto e dalla temperatura del materiale di base: all’aumentare della temperatura, il tempo di lavorabilità si riduce e viceversa.
Le resine epossidiche, come Hilti HIT-RE 500 V4 e HIT-RE 100, offrono un tempo di lavorabilità più lungo rispetto ai sistemi ibridi (e sono quindi generalmente definite “a indurimento lento”) e risultano pertanto più adatte a cantieri situati in regioni calde e/o all’impiego di barre di grande diametro in combinazione con fori profondi, nell’ambito di adeguati progetti di ingegneria civile che richiedono un tempo maggiore per il completamento della fase di presa/installazione.
Una resina ibrida che offre un tempo di lavorabilità adeguato in presenza di temperature elevate e profondi ancoraggi (significativamente più lungo rispetto ad altre resine ibride e non molto inferiore rispetto a quelle epossidiche) è Hilti HIT-HY 200-R V3, rendendola adatta a un’ampia gamma di lavori in calcestruzzo.
Il tempo di indurimento è il periodo necessario per raggiungere la piena capacità portante. Questo parametro dipende dalla temperatura del materiale di base in modo simile al tempo di lavorabilità. Se l’adesivo indurisce troppo lentamente a basse temperature, il cronoprogramma del progetto può subire ritardi significativi e una riduzione della produttività. In genere, in condizioni di foro umido, il tempo di indurimento delle resine iniettabili aumenta in modo significativo. Tuttavia, i sistemi ibridi presentano tipicamente un tempo di indurimento accelerato e possono rappresentare la soluzione migliore per aumentare la velocità di installazione – e quindi la produttività di cantiere – in applicazioni con barre di diametro piccolo o medio, fori di profondità medio-bassa, basse temperature e condizioni umide. Per questo motivo, le resine ibride sono anche definite sistemi “a indurimento rapido”, come Hilti HIT-HY 200-R V3.
È inoltre fondamentale notare che anche la temperatura della cartuccia della resina iniettabile deve essere condizionata per garantire le prestazioni del sistema PIR. Il condizionamento è un metodo di regolazione della temperatura. Le resine iniettabili devono essere portate a una determinata temperatura (come previsto dalla relativa approvazione) affinché possano reagire correttamente durante la miscelazione e raggiungere la capacità di aderenza progettata.
CONDIZIONE DI CANTIERE 2: CONDIZIONI DI UMIDITÀ DEL MATERIALE DI BASE (CALCESTRUZZO)
La presenza di umidità durante l'iniezione della resina può influenzare la resistenza di aderenza con la superficie del calcestruzzo circostante, riducendo i valori di carico effettivamente raggiungibili in esercizio. In cantiere, durante la perforazione di un foro, il materiale di base (calcestruzzo) può presentare tre possibili condizioni di umidità, come illustrato di seguito:

Solo alcune resine iniettabili presenti sul mercato sono qualificate per fori in condizioni umide e pieni d’acqua e possono inoltre prevedere fattori di riduzione della resistenza di aderenza e una gamma limitata di diametri delle barre d’armatura in funzione delle condizioni di umidità. Si rimanda al relativo rapporto ETA del prodotto per le approvazioni relative alle condizioni di umidità e ai diametri delle barre d’armatura consentiti in funzione del metodo di perforazione. L'ancorante chimico Hilti HIT-RE 500 V4 è un prodotto qualificato per tutte e tre le condizioni di umidità (asciutto, bagnato e pieno d’acqua) nelle connessioni di armature post-installate.
CONDIZIONE DI CANTIERE 3: METODO DI PERFORAZIONE
Le armature post-installate richiedono tipicamente profondi ancoraggi per soddisfare i requisiti di lunghezza di ancoraggio. Gli strumenti di perforazione si differenziano principalmente per peso, energia d’impatto, rotazione e frequenza di battuta. Hilti raccomanda gli strumenti di perforazione più appropriati (differenziati per diversi intervalli di diametro dei fori) al fine di ottimizzare la produttività. I fori per l’installazione delle armature vengono eseguiti mediante uno dei seguenti metodi, che possono avere effetti diversi sulle prestazioni del prodotto (presentando sia vantaggi sia limitazioni):
Metodo di perforazione a percussione (HD)
Metodo di perforazione a percussione con punta cava in combinazione con aspiratori (sistema di pulizia automatico) (HDB)
Perforazione ad aria compressa (CA)
Carotaggio diamantato a umido (DD)
Carotaggio diamantato a umido combinato con irruvidimento del foro (DD+RT)
Nota: la perforazione attraverso armature esistenti o altri elementi inglobati non deve, in generale, essere eseguita senza previa consultazione del progettista strutturale o dell’autorità competente.
Il primo metodo prevede l’impiego della perforazione rotativa a percussione (Hammer Drill), eseguita con punte standard a elica a due taglienti o punte in carburo a croce. Si tratta dell’approccio più diffuso per la maggior parte delle applicazioni, grazie alla sua portabilità e facilità d’uso. La resistenza di aderenza della resina deriva dall’ingranamento meccanico dell’adesivo con la superficie irregolare del calcestruzzo. I trapani a percussione Hilti producono una superficie del foro non uniforme, particolarmente adatta a garantire una corretta adesione (a condizione che vengano eseguite correttamente le procedure di pulizia del foro). Per fori profondi e di grande diametro, i trapani a percussione possono non essere pratici. Inoltre, non sono adatti alla perforazione attraverso armature esistenti quando ciò è richiesto.

Perforazione a percussione
In alternativa, la perforatrice rotativa a percussione può essere dotata di punte cave (HDB) in combinazione con aspiratori certificati (sistema di pulizia automatico). Questo aumenta l’affidabilità e la velocità di applicazione, eliminando la fase più critica in termini di influenza sul carico e più dispendiosa in termini di tempo dell’intero processo di installazione: la pulizia del foro prima dell’iniezione dell’adesivo. Anche in questo caso, possono essere utilizzati sia sistemi epossidici sia sistemi ibridi, purché qualificati per questa condizione, come Hilti HIT-HY 200-R V3, HIT-HY 170, HIT-RE 500 V4 e HIT-RE 100.

metodo di perforazione a percussione con punta cava (HDB) in combinazione con aspiratori
La perforazione ad aria compressa (CA) offre rapidità ed efficienza e produce una superficie del foro di perforazione ruvida. La maggiore energia d’impatto associata all’aria compressa può aumentare la tendenza a danneggiare l’elemento in calcestruzzo, in particolare nelle applicazioni con ridotte distanze dai bordi o copriferro limitato.
Il carotaggio diamantato (DD) viene utilizzato quando le soluzioni precedenti non sono praticabili per lunghezze di ancoraggio elevate e fori di grande diametro, e può essere eseguito sia a umido sia a secco. A differenza dei trapani a percussione, che fratturano il calcestruzzo mediante energia d’impatto, le corone diamantate utilizzano una matrice consumabile contenente frammenti di diamante per abrasione del calcestruzzo. La rigidità del tubo carotatore consente di eseguire fori con minori deviazioni rispetto alla traiettoria prevista ed è in grado di perforare anche armature esistenti senza particolare difficoltà. Tuttavia, il carotaggio produce generalmente un foro molto liscio, spesso ricoperto da un sottile film di polvere che è dannoso per l’aderenza; di conseguenza, alcuni sistemi di resine iniettabili non sono idonei all’impiego in fori eseguiti con carotaggio.

Metodo di carotaggio diamantato a umido (DD)
Le resine epossidiche approvate per installazioni con carotaggio diamantato sono Hilti HIT-RE 500 V4 e HIT-RE 100. Tuttavia, anche quando il prodotto è qualificato per il carotaggio diamantato, a causa della superficie liscia del foro, la resistenza di aderenza per determinati diametri di barre d’armatura risulta ridotta rispetto ai fori eseguiti con perforazione a percussione. L’irruvidimento dei fori carotati a diamante consente l’utilizzo di alcune resine, come sistemi ibridi/inorganici, quando viene adottata questa tecnica di perforazione, come illustrato di seguito.
La procedura di carotaggio diamantato a umido combinato con irruvidimento del foro (DD+RT) aumenta l’ingranamento meccanico tra resina e calcestruzzo, consentendo di raggiungere le stesse prestazioni di carico dei fori eseguiti con perforazione a percussione. Tale irruvidimento permette di ottenere un sistema con resistenza di aderenza equivalente a quella dei fori eseguiti con trapano a percussione. Questo vantaggio è offerto dalla resina epossidica Hilti HIT-RE 500, dalla resina ibrida HIT-HY 200-R e dalla malta inorganica HIT-FP 700-R (malta specifica per requisiti di progettazione antincendio). Si rimanda ai relativi rapporti ETA del prodotto per la certificazione dei diametri delle barre d’armatura in funzione del metodo di perforazione.

Metodo di carotaggio diamantato a umido combinato con irruvidimento del foro (DD+RT)
Nota: possono essere utilizzati ausili per l’allineamento della perforazione nelle operazioni di perforazione manuale (efficienza di perforazione), al fine di garantire una distanza sufficiente dal bordo del calcestruzzo esistente ed evitare fessurazioni e/o distacchi del copriferro.
È ormai evidente che le diverse tecniche di perforazione influenzano, in una certa misura, il comportamento carico–spostamento delle soluzioni di armatura post-installata. Una panoramica della compatibilità dei sistemi di resine iniettabili con i metodi di perforazione è riportata nella tabella seguente:

Nota: la decisione finale sul metodo di perforazione deve essere presa da professionisti in base alle specifiche condizioni di cantiere e all’idoneità per l’applicazione PIR. I codici, gli standard o le normative applicabili, nonché le linee guida specifiche del cliente e/o del settore, devono essere considerati e valutati in modo indipendente.
SOLUZIONI HILTI E GUIDA SU QUANDO UTILIZZARLE
La seguente tabella evidenzia le soluzioni Hilti qualificate e le relative caratteristiche prestazionali, sia in termini di progettazione (azioni di carico, vita utile) sia di parametri di cantiere (temperatura, condizioni di umidità, metodo di perforazione).

In pratica, è sempre necessario consultare l’ETA relativo alle approvazioni delle connessioni di armature post-installate della resina iniettabile, verificare la compatibilità dei prodotti con le condizioni di cantiere, combinarle con i requisiti di progetto (ad es. statici, sismici, incendio, vita utile, ecc.) e scegliere la soluzione più adeguata per garantire la piena conformità in termini di progettazione e sicurezza.
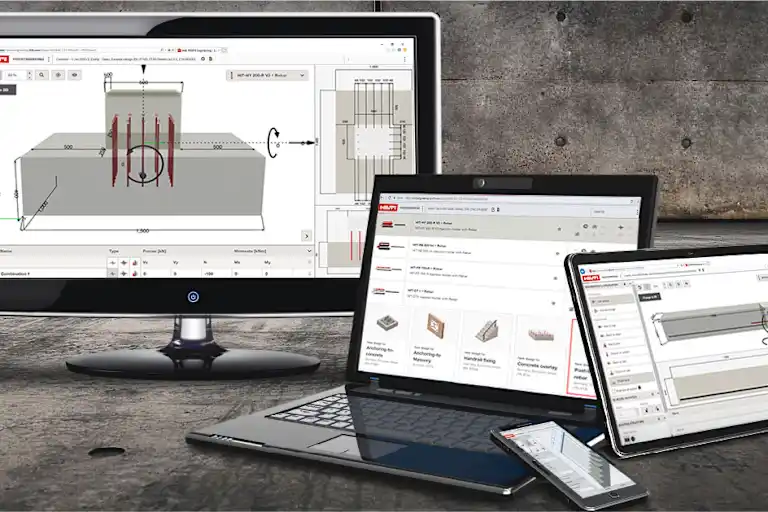
Progetta le tue connessioni strutturali con PROFIS Engineering
Per iniziare a progettare connessioni strutturali pienamente conformi alle normative e sicure utilizza PROFIS ENGINEERING, il software HILTI che consente il design in modo rapido, efficiente e affidabile di soluzioni di fissaggio con sistemi Hilti qualificati, secondo gli standard e le normative di progettazione più aggiornati. Inserendo come dati di input le condizioni di cantiere e i vincoli di progetto, il software ti guida lungo l’intero processo di calcolo fino alla generazione di una relazione di calcolo completa in pochi clic. PROFIS ENGINEERING è una piattaforma completa per la progettazione di diverse tipologie di applicazioni, inclusi con ferri di ripresa post-installati. Inoltre, supporta numerosi standard di progettazione nazionali e internazionali, tra cui normative europee, statunitensi e altri standard nazionali o regionali.
Engineering Center
Se hai bisogno di ulteriore supporto o stai lavorando su un caso che vorresti approfondire insieme a noi, faccelo sapere nei commenti oppure pubblica la tua domanda nella sezione Ask del nostro Engineering Center. In alternativa, puoi consultare il Manuale Hilti sulle connessioni calcestruzzo-calcestruzzo per ulteriori approfondimenti tecnici.